- Высокоточное изготовление пресс-форм повышает повторяемость размеров, что имеет решающее значение для допусков при сборке OEM-продукции.
- Улучшенная балансировка полостей, конструкция системы охлаждения и выбор стали могут снизить деформацию, облой и косметические дефекты в процессе производства.
- Покупатели-производители оригинального оборудования получают наибольшую выгоду, когда проектирование пресс-форм, отбор образцов и проверка качества продукции осуществляются в рамках единого рабочего процесса, а не в виде отдельных этапов.
- В случае с поликарбонатом, АБС-пластиком и аналогичными конструкционными пластиками, точность изготовления оснастки часто является решающим фактором, определяющим успех первого изделия и необходимость его многократной доработки.
- Поставщик, который поддерживает анализ проекта, предоставляет обратную связь по результатам испытаний пресс-форм и обеспечивает долгосрочное техническое обслуживание, обычно приносит больше пользы, чем поставщик, предлагающий только низкую цену.
Высокоточное литье под давлением является стратегическим преимуществом для OEM-проектов, поскольку оно улучшает повторяемость, точность сборки и готовность к запуску, особенно при крупносерийном производстве деталей, где допуски могут распространяться на весь продукт. В высокоточной механической обработке и валидации пресс-форм часто обсуждаются метрологические показатели в микронах, а стандарт ISO 20457:2018 устанавливает формальные рамки для оценки допусков деталей из пластмассы, изготовленных методом литья под давлением. Для OEM-команд, которым необходимы стабильные поставки и меньшее количество инженерных изменений, высокоточная пресс-форма — это не просто инструмент, а система контроля рисков, которая защищает качество, сроки и экономику производства. См. область применения инструмента влитьевые формысравните структурные потребности впластиковые корпусаи возможности проверки, подходящие для сложной геометрии в3D-формы.
Почему высокоточное литье под давлением имеет значение в OEM-производстве?
Точное изготовление пресс-форм для литья под давлением имеет первостепенное значение, когда деталь должна точно соответствовать другой детали, герметично прилегать к другой поверхности или выглядеть одинаково на протяжении тысяч экземпляров.
Проекты OEM-производителей обычно терпят неудачу незаметно, прежде чем последствия станут очевидными. Корпус может выглядеть приемлемо в образцах, но небольшие отклонения в толщине стенок, расположении литникового канала или компоновке выталкивателя могут привести к напряжениям при сборке, усадочным раковинам или непостоянству усилия защелкивания в массовом производстве. Именно поэтому высокоточная литьевая формовка так ценна: она превращает концепцию дизайна в стабильный производственный процесс, а не просто в одноразовый образец.
В производстве пластмасс управление допусками часто важнее номинального размера. Стандарт ISO 20457:2018 устанавливает рамки допусков для формованных пластиковых деталей, а стандарт ISO 286-1 остается полезным ориентиром для проектирования с учетом соответствия размеров. Для OEM-покупателей вывод прост: если пресс-форма не может обеспечить заданное соотношение размеров, линия позже поплатится за это доработкой, сортировкой или возвратом товара клиентом.
Precision также поддерживает стратегии работы с несколькими артикулами. В случае бытовой электроники, бытовой техники и промышленных комплектующих многие программы требуют, чтобы одна и та же линейка продуктов использовала одну и ту же платформу, но отличалась по отделке, отверстиям или точкам крепления. Качественно изготовленная пресс-форма уменьшает вариативность вариантов и делает повторное использование платформы более практичным.
| вызов OEM | Какие изменения в производстве прецизионных пресс-форм вносятся? | Типичное влияние на производство | Справочник по валидации |
|---|---|---|---|
| вариации зазора при сборке | Более точный контроль параметров полости и сбалансированное охлаждение. | Более стабильная посадка в разных партиях | ISO 20457:2018 |
| Косметические дефекты | Улучшена вентиляция, качество обработки поверхности и конструкция ворот. | Более низкий процент брака в видимых деталях. | тестирование возможностей процесса |
| Деформированные корпуса | Улучшенная текучесть материала и симметрия охлаждения. | Меньше коррекции после обрезки | Moldflow / пробный отбор проб |
| Изменения, внесенные в связи с поздним запуском | Предварительный обзор проектирования с учетом технологичности производства | Меньше доработок инструментов | Предпроизводственный обзор |
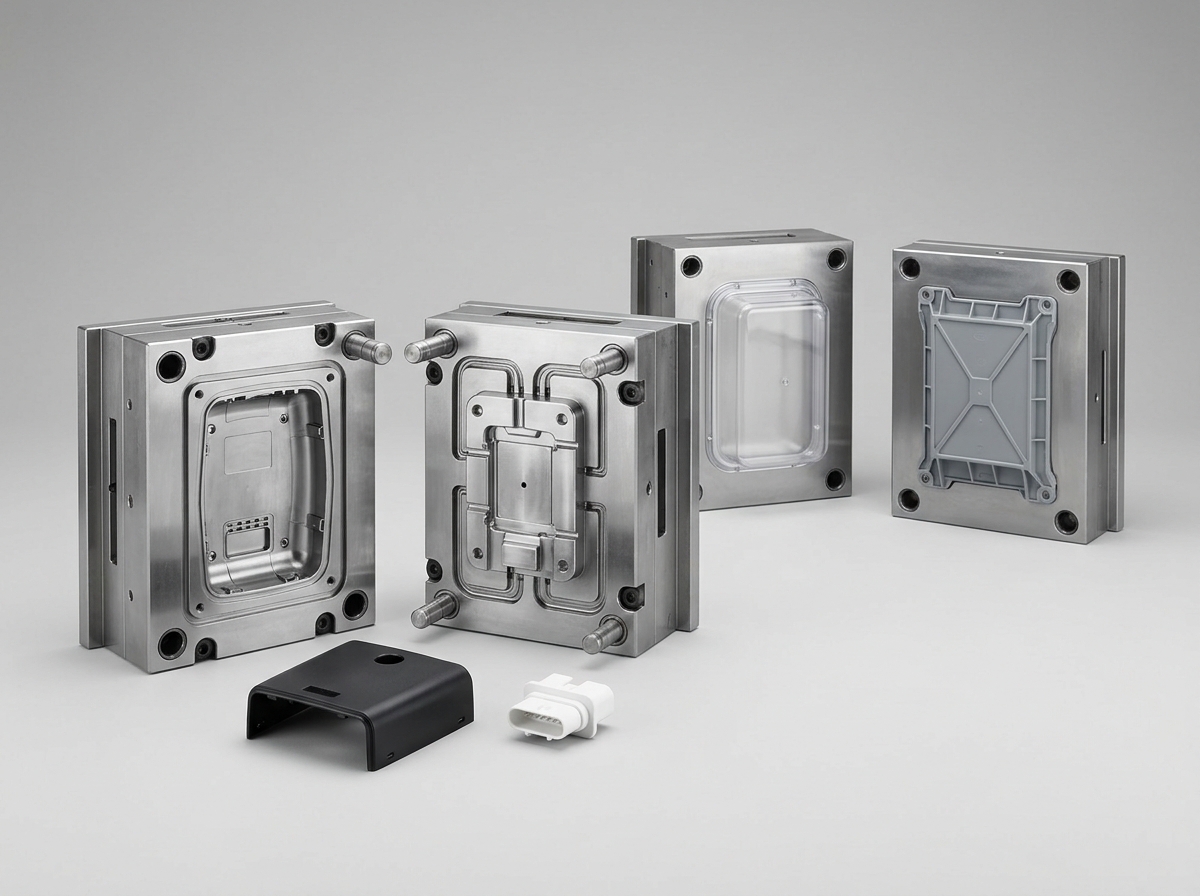 Как более жесткие допуски пресс-форм повышают ценность проектов OEM-производителей по литью под давлением
Более жесткие допуски пресс-форм помогают программам OEM-производителей, уменьшая общий разброс отклонений деталей до того, как деталь попадет на сборочную линию.
В OEM-производстве методом литья под давлением пресс-форма является первым контрольным пунктом. Если стальная полость, выравнивание сердечника и баланс литниковых каналов нестабильны, литьевая машина может компенсировать это лишь в ограниченной степени. Точная оснастка снижает уровень шума, достигающего готовой детали. Это особенно важно для корпусов с защелкивающимся креплением, защитных крышек для электропроводки, компонентов, расположенных рядом с разъемами, и прозрачных деталей из печатной платы, где легко заметить деформацию.
Поведение материала имеет такое же важное значение, как и точность стали. Поликарбонат, например, обладает высокой ударопрочностью и оптической прозрачностью, но он также чувствителен к влаге, температуре плавления и остаточным напряжениям. По этой причине при изготовлении прецизионных пресс-форм для литья под давлением необходимо учитывать расположение литниковых каналов, степень полировки, однородность стенок и геометрию извлечения. Пресс-форма, технически точная, но термически нестабильная, все равно может производить детали неприемлемого качества.
Когда производитель оригинального оборудования (OEM) запрашивает снижение себестоимости единицы продукции, правильный вопрос часто касается не только цены оснастки, но и стоимости поддержания ее стабильной работы на протяжении всего срока службы изделия. Более точная пресс-форма может сократить количество пробных итераций, повысить выход годной продукции с первого раза и снизить частоту корректирующего обслуживания. Именно поэтому опытные команды по закупкам оценивают общую стоимость владения, а не только стоимость оснастки.
| фактор оснастки | Низкоточный результат | Результат высокой точности | Почему это важно для производителей оригинального оборудования |
|---|---|---|---|
| Контроль линии разъема | Вспышка и визуальное несоответствие | Более аккуратный шов и лучшая посадка. | Внешний вид бренда |
| Схема охлаждения | Горячие точки и деформация | Более равномерная усадка | Размерная стабильность |
| дизайн ворот | Следы напряжений и линии течения | Более равномерное заполнение | Сила и косметика |
| Система выброса | Деформация во время высвобождения | Очистка деталей | Снижение риска брака |
Разработка высокоточных пресс-форм для литья под давлением электронных, бытовых и промышленных деталей для OEM-производителей.
Различные отрасли OEM-производства получают выгоду от высокоточного литья под давлением по-разному, но основная логика одна и та же: стабильная геометрия обеспечивает стабильную сборку.
В проектах по разработке электронных компонентов наибольшее значение обычно придается внешнему виду поверхности, однородности стенок и надежности защелкивания. В деталях для бытовой техники часто отдается приоритет стабильности размеров, прочности резьбовых отверстий и воспроизводимости в течение длительного времени. Промышленные детали обычно отличаются повышенной механической прочностью, химической стойкостью и бесперебойностью поставок. В каждом случае пресс-форма должна воплощать замысел продукта в воспроизводимый результат, который выдержит серийное производство.
В случае корпусов для электроники основное внимание обычно уделяется эстетике и точности подгонки. Небольшие несоответствия могут привести к видимым ступеням на шве, неприятному ощущению кнопок или побелению вокруг защелок. В случае компонентов бытовой техники приоритет отдается несущей геометрии и термоциклированию. Для промышленных корпусов и функциональных крышек ключевым фактором обычно является долговременная стабильность размеров при многократном использовании.
Программы OEM-производителей также выигрывают от поддержки проектирования со стороны поставщика. Когда поставщик может прокомментировать угол уклона, толщину ребер, расположение литникового канала и стратегию охлаждения до начала резки стали, вероятность достижения стабильного производства в срок значительно возрастает. Именно поэтому многие команды по закупкам ценят возможности решения, а не только производительность оборудования.
| Категория запчастей OEM | Основное требование к точности | Распространенный риск дефектов | Проверка приоритета |
|---|---|---|---|
| корпуса для бытовой электроники | Косметическая подгонка и посадка зажима. | Вспышка, осечка, несоответствие | Внешний вид и сборка |
| чехол для бытовой техники | Стабильность размеров и прочность резьбового соединения | Деформация, трещины, следы напряжения | Устойчивость к нагрузкам и высоким температурам |
| Промышленный корпус | Структурная жесткость и воспроизводимость | Деформация и нарушение герметичности. | Долгосрочная надежность |
| Прозрачная деталь ПК | Оптическое качество и контроль напряжений | Дымка, линии потока, двойное лучепреломление | Поверхность и четкость |
Что следует проверить перед началом проекта по изготовлению пресс-форм на заказ.
Проект по изготовлению пресс-форм на заказ реализуется быстрее, если покупатель и поставщик согласовывают чертежи, образцы, требования к материалам и целевые объемы производства еще до начала резки стали.
Самая дорогостоящая ошибка при изготовлении пресс-форм часто заключается не в неправильном материале или неправильном оборудовании, а в неполном определении требований. Если производитель предоставляет только эскиз концепции, не определяя приоритет допусков, класс внешнего вида, ожидаемый годовой объем или условия сопряжения, пресс-форма может быть изготовлена с неправильным результатом. Качественное изготовление пресс-форм начинается с доказательств, а не с предположений.
Предварительный практический анализ проекта должен охватывать функциональность детали, выбор смолы, чувствительность к литниковым каналам, метод сборки и целевое время цикла. Например, для детали со скрытыми внутренними ребрами может потребоваться иная стратегия охлаждения, чем для декоративной оболочки. Прозрачный компонент из поликарбоната обычно требует лучшего управления напряжениями, чем непрозрачная оболочка из АБС-пластика. Если деталь предназначена для экспорта, качество документации и скорость обмена информацией с инженерами становятся частью требований к результату.
Команды по закупкам OEM-производителей также должны оценить, может ли поставщик обеспечить пробную настройку и последующее техническое обслуживание. Многие проекты проходят гладко на этапе отбора образцов, но ухудшаются после многократного использования, если не запланированы запасные компоненты, полировка и корректировка размеров. Именно здесь модель комплексного снабжения пресс-формами и продукцией может уменьшить пробелы в координации.
- Подтвердите функциональность детали и три наиболее важных параметра.
- Определите материал, качество обработки поверхности и способ сборки на раннем этапе.
- Согласовать критерии отбора проб до выпуска инструмента.
- Обсудите с поставщиком стратегию охлаждения, отвода воздуха и управления затворами.
- Планируйте доступ к запасным частям и средствам технического обслуживания на протяжении всего срока службы программы.
Количественные стандарты и данные о процессе, которые помогают покупателям из числа производителей оригинального оборудования оценивать качество пресс-форм.
Покупателям-производителям следует запрашивать измеримые доказательства, поскольку качество пресс-форм легче проверить цифрами, чем обещаниями.
Одним из наиболее полезных стандартов качества является ISO 20457:2018, который устанавливает допуски для формованных пластиковых деталей и предоставляет группам по закупкам общий язык для приемки деталей. Для испытаний на воздействие окружающей среды или материалов широко используется стандарт ASTM D638 для определения прочностных характеристик пластмасс на растяжение, а ASTM D790 — стандартный метод для определения характеристик на изгиб. Эти стандарты сами по себе не гарантируют хорошего качества пресс-формы, но помогают определить, что должно означать «хорошее» качество с точки зрения производства.
Что касается оборудования, многие современные системы литья под давлением поддерживают скорость вращения шнека и скорость впрыска, которые можно регулировать для обеспечения стабильности процесса, но для производителей оригинального оборудования важна не максимальная скорость, а повторяемость. Высокоскоростная машина не может компенсировать плохую вентиляцию или нестабильную систему охлаждения. Аналогично, идеально отполированная полость не может исправить неправильное расположение литникового канала в тонкостенной детали.
По оценкам экспертов отрасли, повышение выхода годной продукции с первого раза и сокращение количества доработок оснастки могут существенно уменьшить отходы при запуске производства, но эти преимущества зависят от сложности проекта. На практике наиболее надежными показателями являются качество протоколов испытаний, графики изменения размеров и повторяемость результатов при последовательных литьях. Именно здесь проявляется реальная ценность высокоточного литья под давлением.
| Ссылка | Что он измеряет | Почему это важно для производителей оригинального оборудования (OEM) | Пример использования |
|---|---|---|---|
| ISO 20457:2018 | Система допусков для формованных пластиковых деталей | Определяет язык приемки | Контроль размеров |
| ASTM D638 | Прочностные характеристики пластмасс | Подтверждает эксплуатационные характеристики материала. | Сравнение силы |
| ASTM D790 | Изгибные свойства пластмасс | Полезно для анализа поведения оболочек и кронштейнов. | Оценка несущей способности |
Как прецизионная пресс-форма снижает риски на протяжении всего жизненного цикла продукции OEM-производителя.
Использование высокоточных пресс-форм снижает риски, поскольку уменьшает вариативность на этапе производства, а контроль качества на этапе производства обходится дешевле, чем коррекция в конце производственной линии.
В течение всего жизненного цикла OEM-программы риски проявляются в различных формах. На ранней стадии это доработка конструкции. На этапе опытного производства — нестабильная выборка. На этапе массового производства — брак, простои и претензии клиентов. Высокоточная пресс-форма для литья под давлением решает все три проблемы, делая изготовление детали более предсказуемым, начиная с первого испытания.
Это особенно важно для деталей с жесткими сроками запуска. Если проект привязан к розничному сезону, выставке или замене производственной линии у заказчика, повторная модификация оснастки практически недопустима. Поставщик, способный быстро интерпретировать чертежи, четко общаться на английском языке и эффективно управлять экспортной логистикой, предлагает не только удобство, но и снижает неопределенность сроков.
Производителям оригинального оборудования также следует обратить внимание на ремонтопригодность. Даже точная пресс-форма будет смещаться, если игнорировать изнашиваемые поверхности. Для вставок, выталкивающих штифтов, направляющих компонентов и износостойких пластин необходим четко определенный план обслуживания. Лучшие поставщики обычно документируют интервалы технического обслуживания и запасные части, чтобы пресс-форма оставалась предсказуемой после многих циклов.
- Более короткий цикл отбора проб, поскольку плесень ведет себя ближе к целевому образцу уже при первом испытании.
- Снижается трудозатраты на сортировку и обрезку, поскольку уменьшается количество брака и несоответствий.
- Более высокая предсказуемость запуска благодаря меньшему количеству и меньшим по масштабу инженерных изменений.
- Увеличение срока службы инструмента достигается за счет отслеживания износа деталей и их своевременной замены.
Выбор партнера по производству пресс-форм для OEM-проектов
Правильный партнер по производству пресс-форм — это тот, кто способен воплотить проектные замыслы в стабильное производство, а не просто тот, кто предлагает самую низкую цену.
Для OEM-покупателей выбор поставщика должен учитывать технические возможности, качество связи, скорость реагирования на запросы и долгосрочную поддержку. Поставщик, который может только обрабатывать сталь, но не может объяснить первопричины проблем во время испытаний, может создавать скрытые задержки. Напротив, поставщик, который может проверять чертежи, предлагать изменения в конструкции и обслуживать пресс-форму после поставки, часто снижает общий риск проекта.
Производственные возможности также зависят от типа продукции. Сложные изогнутые поверхности могут потребовать более тщательного планирования траектории движения инструмента и чистовой обработки поверхности. Тонкостенные корпуса могут потребовать более качественного анализа потока. Многокомпонентные или групповые пресс-формы могут потребовать более тщательной балансировки. Если у поставщика есть опыт работы с бытовой электроникой, бытовой техникой, игрушками, товарами повседневного использования и промышленными деталями, он с большей вероятностью сможет вовремя определить компромиссы.
Когда отдел закупок оценивает предложения, наилучшее сравнение обычно проводится не между отдельными предложениями, а между полнотой предложения и рисками проекта. Это включает в себя обратную связь по DFM (проектированию для производства), данные испытаний, однородность полости, планирование запасных частей и послепродажную поддержку. Именно эти факторы часто определяют, станет ли пресс-форма надежным производственным активом или источником повторяющихся проблем.
| точка оценки поставщика | Убедительный ответ выглядит так: | Слабый ответ выглядит так: | Влияние OEM |
|---|---|---|---|
| Поддержка дизайна | Обзор DFM и заметки о рисках | Принимаются только чертежи. | Меньше циклов перепроектирования |
| Отзывы о пробном периоде | Отчет о размерах и план корректирующих действий | Отправляет только образцы. | Более быстрое одобрение |
| Техническое обслуживание | Запасные части и план сервисного обслуживания | Информация о послепродажном обслуживании отсутствует. | Снижение риска простоев. |
| Программная коммуникация | Обновления на понятном английском языке и контроль расписания. | Неясное время ответа | Повышена надежность запуска |
Практический контрольный список для производителей оригинального оборудования (OEM) по изготовлению прецизионных пресс-форм для литья под давлением.
Практический контрольный список помогает командам производителей оригинального оборудования избежать наиболее распространенных ошибок до начала изготовления оснастки.
Наиболее полезный контрольный список должен быть коротким, но конкретным. Во-первых, подтвердите реальный сценарий использования продукта. Во-вторых, определите, какие параметры являются критически важными, а какие — лишь декоративными. В-третьих, выбирайте смолу, учитывая реальные условия эксплуатации, а не просто выбирайте самый дешевый материал. В-четвертых, согласуйте порядок утверждения образцов, чтобы завод понимал, что означает успех. Наконец, убедитесь, что вопросы технического обслуживания и запасных частей обсуждаются в рамках коммерческого соглашения.
Для изделий, изготовленных из поликарбоната, контрольный список должен включать контроль влажности, баланс стенок и геометрию, чувствительную к напряжениям. Для декоративных оболочек он должен включать критерии внешнего вида и допуски на следы от литникового канала. Для конструкционных элементов он должен включать путь передачи нагрузки, расположение ребер и долговременную стабильность размеров. Точное литье под давлением наиболее эффективно, когда эти решения принимаются до закалки стали, а не после первого разрушения.
- Подтвердите целевой объем, тип смолы и ее эстетическую ценность.
- Отметьте на чертеже три наиболее важных размера.
- Проверьте угол тяги, толщину ребер и положение литникового канала.
- Запрашивайте данные испытаний, а не только образцы деталей.
- Определите необходимые запасные части и интервалы технического обслуживания до поставки.
Часто задаваемые вопросы: прецизионные литьевые формы, OEM-литье под давлением и изготовление пресс-форм.
Чем отличается пресс-форма для точного литья под давлением от стандартной пресс-формы?
Пресс-форма для литья под давлением с высокой точностью изготавливается с учетом выравнивания полостей, симметрии охлаждения, конструкции литниковых каналов и износостойкости, что повышает повторяемость деталей и точность сборки.
Почему для OEM-проектов требуется высокоточное изготовление пресс-форм для литья под давлением?
Для OEM-проектов требуется высокоточное изготовление пресс-форм для литья под давлением, поскольку даже небольшие отклонения могут привести к проблемам с подгонкой, косметическим дефектам или браку на последующих этапах массового производства.
На каком этапе следует привлекать OEM-заказчиков к взаимодействию с поставщиком пресс-форм?
Покупателям-производителям следует привлекать поставщика пресс-форм к процессу проектирования и изготовления на самых ранних этапах, еще на этапе проверки чертежей и образцов, поскольку своевременная обратная связь по технологичности производства позволяет избежать дорогостоящих доработок оснастки в дальнейшем.
Какие материалы больше всего выигрывают от использования высокоточных пресс-форм?
Поликарбонат, АБС-пластик и другие конструкционные пластмассы обладают значительными преимуществами, поскольку они чувствительны к течению, охлаждению, усадке и поверхностному напряжению.
Какие стандарты помогают проверить качество деталей, изготовленных с помощью пресс-форм?
Стандарт ISO 20457:2018 полезен для определения допусков при литье деталей, а стандарты ASTM D638 и ASTM D790 помогают оценить прочность пластмасс на растяжение и изгиб.
Как производители оригинального оборудования могут снизить риски, связанные с запуском производства пресс-форм?
Производители оригинального оборудования могут снизить риски при запуске, требуя проведения анализа технологичности конструкции (DFM), предоставления данных испытаний, планирования технического обслуживания и четких критериев приемки до выпуска инструмента в производство.
Как правило, самый дешевый пресс-форма — лучший выбор для OEM-производства?
Нет, самый дешевый вариант борьбы с плесенью зачастую оказывается самым дорогим в долгосрочной перспективе, если это приводит к необходимости повторного отбора проб, нестабильному качеству или проблемам на ранних этапах обслуживания.
Дата публикации: 10 сентября 2026 г.