- Стоимость оснастки определяется геометрией, образованием кавитационных полостей, выбором стали и качеством поверхности, а не только размером пресс-формы.
- Затраты на литье под давлением обычно снижаются, если на ранних этапах упростить толщину стенок, подрезы и эстетические ограничения.
- Выбор материала имеет значение: смола, которую легче обрабатывать, может сократить время цикла и уменьшить количество брака.
- При выборе поставщика следует учитывать не только цену за единицу продукции, но и поддержку в области проектирования для производства (DFM), отзывы о пробных образцах, сроки поставки и стабильность после запуска.
Снижение затрат на изготовление изделий методом литья под давлением по индивидуальному заказу возможно за счет контроля сложности конструкции, выбора подходящей смолы и согласования стратегии оснастки с объемом производства.В производственных условиях контроль размеров часто связан с возможностями процесса и такими стандартами, как...ISO 20457:2018при этом проверка качества плесени для сложных проектов может проводиться в соответствии с рекомендациями.Общество инженеров-пластиковДля команд, занимающихся закупками корпусов, крышек или промышленных пластиковых деталей, экономия средств обычно начинается с инженерных решений, а не с переговоров с поставщиками. Грамотно спланированный проект также может сократить скрытые затраты, такие как брак, доработки, вторичная сборка и задержки в графике.
Для производителей, которым нужен единый партнер по всем вопросам, связанным с инструментами и деталями, внутренняя координация также может иметь значение. Поставщик со специализированным отделом.литьевая форма для пластмассвозможность, апластиковая форма для оболочкиосновное внимание уделяется корпусам бытовой техники и электроники, а также3D-формаПроцесс разработки часто позволяет сократить циклы итераций. Это важно, поскольку каждая инженерная корректировка после начала работ по обработке стали может увеличить как прямые затраты на механическую обработку, так и косвенные затраты, связанные с задержкой.
Почему так быстро растут затраты на литье под давлением по индивидуальному заказу?
В большинстве случаев перерасход средств при литье под давлением на заказ начинается с проектных решений, принятых слишком поздно.Цена формованной детали определяется не только расходом смолы; на нее влияют сложность оснастки, время цикла, геометрия детали, стандарты качества и логистика. Деталь, которая выглядит простой в CAD-модели, может потребовать использования направляющих, подъемников, герметичной вентиляции или сложной полировки для соответствия требованиям к внешнему виду и сборке.
С точки зрения закупок, первая скрытая статья расходов обычно связана со сложностью инструмента. Каждый подрез, тонкое ребро, глубокий выступ или нестандартная текстура могут увеличить время обработки и нагрузку на техническое обслуживание. Вторая скрытая статья расходов — это время цикла. Более быстрая пресс-форма не просто позволяет быстрее производить детали; она сокращает машино-часы на единицу продукции, что может существенно снизить затраты на литье под давлением в программах крупносерийного производства.
| Фактор затрат | Общее воздействие | Типичный эффект затрат | Как это уменьшить |
|---|---|---|---|
| Подрезки | слайды, подъемники, боковые действия | Более совершенная разработка и обслуживание инструментов. | Изменить геометрию или разделить деталь. |
| Изменение толщины стенки | Усадка, швы, деформация | Ещё немного времени на разборку и настройку. | Стандартизация секций стен |
| Высококачественная косметическая отделка | Полировка, контроль текстуры | Более длительный срок выполнения заказа | Указывайте тип отделки только там, где это видно. |
| Небольшой производственный цикл | Давление амортизации | Более высокая себестоимость единицы продукции. | Сопоставьте класс инструмента с объемом |
В большинстве проектов самая дешевая деталь — это та, которую можно отлить с идеальным качеством с первой попытки.Именно поэтому раннее внедрение принципов проектирования с учетом технологичности производства (DFM) является одним из наиболее эффективных инструментов контроля затрат. Оно предотвращает дорогостоящие доработки после резки стали и снижает вероятность проб и ошибок при настройке во время отбора образцов.
Как проектирование с учетом технологичности производства снижает себестоимость производства пластмасс.
DFM (проектирование для производства) — это самый быстрый способ снизить себестоимость производства пластмассовых изделий, поскольку он устраняет ненужные сложности еще до начала производства.Команда по закупкам часто сосредотачивается на различиях в ценах, но упрощение конструкции обычно экономит больше, чем агрессивные переговоры о цене. В случае литья под давлением на заказ самой дорогой частью часто является не смола, а набор элементов пресс-формы, необходимых для реализации конструкции.
Практический анализ DFM (проектирование для производства) должен включать проверку толщины стенок, угла наклона, конструкции ребер, расположения литниковых каналов, метода выталкивания и стратегии сборки. Тонкие стенки могут привести к неполному впрыску или проблемам с давлением заполнения. Толстые стенки могут создавать усадки и увеличивать время охлаждения. Недостаточный угол наклона может увеличить усилие выталкивания и повреждение поверхности. Деталь с ненужными защелкивающимися элементами может потребовать большей доработки, чем вариант с винтовой сборкой, даже если последний добавляет небольшой этап сборки.
| Элемент DFM | Рекомендуемый диапазон или режим тренировок | Риск дополнительных затрат в случае игнорирования | Меры по экономии средств |
|---|---|---|---|
| Толщина стенки | По возможности соблюдайте единообразие. | Деформация и усадка | Используйте согласованные разделы |
| Угол тяги | Достаточно для чистого высвобождения | Износ и истирание инструмента | Увеличьте тягу на глубоких стенах. |
| Ребрышки | Избегайте слишком толстых рёбер. | Следы усадки | Используйте более тонкие ребра с правильным расстоянием между ними. |
| Подрезки | По возможности сведите всё к минимуму. | Горки и подъемники | Перепроектирование или разделение компонентов |
Упрощение конструкции особенно ценно в проектах, связанных с бытовой техникой, потребительской электроникой и промышленными корпусами.В таких изделиях часто требуется баланс между внешним видом, посадкой и прочностью, что делает заманчивым добавление дополнительных функций. В действительности многие функции можно объединить. Гибкий шарнир может заменить отдельную защелку. Ребристая структура может заменить более толстую стенку. Двухкомпонентная конструкция может быть экономичнее, чем цельная, сильно профилированная оболочка.
В вопросах внешней координации поставщики, обладающие оперативной обработкой документации и эффективной коммуникацией с инженерами, могут снизить количество дорогостоящих недоразумений. Это особенно актуально для экспортных проектов, где изменения спецификаций, требований к упаковке и циклов согласования могут увеличить сроки. При оценке партнера следует изучить его характеристики.страница "О нас"Это поможет вам понять, позиционируют ли они себя как производителя инструментов, поставщика комплектующих или как полноценную команду поддержки проекта.
Какие материалы позволяют снизить затраты на литье под давлением без ущерба для производительности?
Выбор материала влияет как на характеристики детали, так и на стоимость литья, поэтому самая дешевая смола не всегда является самым дешевым решением.Смола с более легкой текучестью, меньшей чувствительностью к усадке или лучшей стабильностью размеров может снизить риски обработки и сократить время цикла. Это важно в литье под давлением на заказ, поскольку конструкция пресс-формы и параметры процесса должны работать согласованно.
Поликарбонат — распространенный выбор для прозрачных или ударопрочных корпусов. Во многих областях применения поликарбонат обладает температурой стеклования около 147 °C и хорошей прочностью, поэтому он широко используется для защитных крышек и корпусов электронных компонентов. Для проектов, требующих оптической прозрачности, ударопрочности и стабильности посадки, поликарбонат может снизить риск последующих отказов, даже если цена смолы выше, чем у стандартных аналогов. Для справки, технические характеристики и стандарты материалов от производителей и организаций, таких как...ASTM D638Обычно они используются для характеристики поведения при растяжении, а технологические рекомендации часто сравниваются с техническими данными поставщика.
Более высокая цена на смолу может привести к снижению общих затрат, если это сократит время цикла или предотвратит отказы в полевых условиях.Например, более стабильный конструкционный пластик может уменьшить деформацию и повысить выход годной продукции с первого раза, что напрямую снижает количество брака и доработок. В крупносерийном производстве это может перевесить разницу в цене гранул.
| Тип материала | Типичная характеристика силы или стабильности | Вопросы обработки | Последствия для контроля затрат |
|---|---|---|---|
| Поликарбонат | Высокая ударопрочность | Требуется контроль влажности. | Подходит для защитных корпусов. |
| АБС | Легко формуется | Сбалансированная отделка и жесткость | Часто это экономически выгодно для ракушек. |
| PP | Низкая плотность | Низкая плотность способствует более эффективному использованию материалов. | Подходит для бюджетных вариантов. |
| ПК/АБС | Сбалансированная прочность и качество отделки | Необходимо управлять технологическим окном. | Полезно для бытовой электроники. |
Для многих проектов по созданию корпусов композитный материал на основе поликарбоната может стать оптимальным компромиссом между внешним видом, ударопрочностью и точностью размеров.Это особенно актуально, когда деталь должна выдерживать многократную сборку, транспортировку или использование в легкой промышленности. Ключевым моментом является подбор смолы в соответствии с функциональной нагрузкой, а не излишнее усложнение спецификации материала.
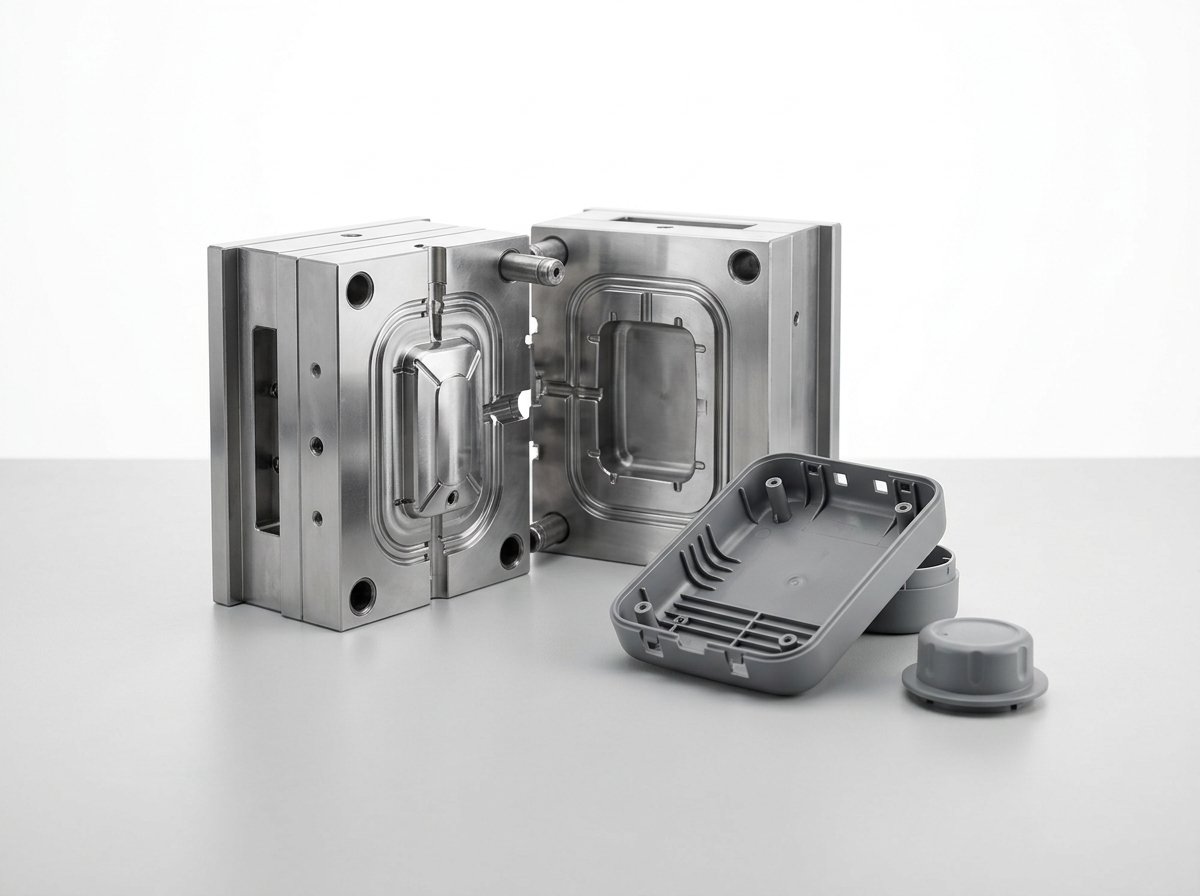 Как стратегия выбора оснастки влияет на бюджеты проектов по литью под давлением на заказ
Стратегия выбора оснастки является одним из важнейших факторов, определяющих стоимость литья под давлением на заказ, поскольку она устанавливает предельные значения производительности и срока службы пресс-формы.Одногнездный инструмент имеет совершенно иную экономическую картину, чем многогнездный. Аналогично, закаленная сталь обходится дороже на начальном этапе, но ее использование оправдано при высоком годовом объеме производства или интенсивности износа деталей.
Выбор типа пресс-формы должен основываться на реальном спросе, а не на оптимистичных прогнозах. Пресс-форма с большим количеством полостей может снизить себестоимость единицы продукции, но только если спрос способен покрыть первоначальные инвестиции. Если объемы запуска неопределенны, более простая пресс-форма может защитить денежный поток и снизить риски. Это особенно важно для OEM- и ODM-запусков, где соответствие продукта рынку все еще находится на стадии проверки.
| Вариант оснастки | Первоначальные инвестиции | Лучший вариант | Логика общей стоимости |
|---|---|---|---|
| Инструмент для создания прототипов | Ниже | Проверка проекта | Минимизирует риски до принятия решения о объёме закупок. |
| Инструмент для производства одногнездных изделий | Умеренный | Запуски в меньших объемах | Гибкий и простой в модификации |
| Многогнездный инструмент | Выше | Стабильный высокий объем спроса | Снижает себестоимость единицы продукции при высоком спросе. |
| инструмент из закаленной стали | Высший | Программы длительного действия | Повышенная износостойкость при длительном воздействии на организм. |
Срок службы пресс-форм и доступ для технического обслуживания также влияют на экономику литья под давлением по индивидуальному заказу.Инструмент, который сложно чистить, вентилировать или ремонтировать, может показаться дешевле на этапе составления сметы, но в процессе производства обходится дорого. Упрощенное техническое обслуживание сокращает время простоя и уменьшает количество непредвиденных остановок. Это одна из причин, почему поставщики, которые также предоставляют...компоненты пресс-формыТехническая поддержка может быть более экономичной на протяжении всего жизненного цикла продукта.
Во многих программах наиболее рациональным путем является начало с создания пилотного образца, максимально приближенного к серийному производству, а затем, после стабилизации рынка, переход к многогнездной установке. Такой поэтапный подход снижает капитальные риски и упрощает проверку точности размеров, внешнего вида и качества сборки.
Какие параметры процесса наиболее важны для определения себестоимости литья под давлением?
Настройки процесса имеют значение, поскольку нестабильное литье увеличивает количество брака, время цикла и необходимость вмешательства оператора.Даже хорошо спроектированный инструмент может стать дорогостоящим, если температура цилиндра, давление выдержки, время охлаждения или сушка плохо контролируются. Цель состоит в обеспечении стабильного производства с минимальным практически возможным процентом брака и кратчайшим надежным циклом.
Отраслевые справочные материалы, такие какРесурсы калибровки NISTОни широко используются для повышения точности измерений в производственных условиях. Это важно, поскольку снижение затрат связано не только с ускорением процесса литья, но и с производством деталей, которые постоянно соответствуют техническим требованиям. Если деталь требует частой сортировки или доработки, кажущаяся экономия от низкой себестоимости быстро исчезает.
Время цикла — один из важнейших показателей в экономике литья под давлением.Сокращение времени обработки детали в больших объемах всего на несколько секунд может значительно снизить годовое время работы оборудования. В круглосуточном режиме работы экономия накапливается на протяжении тысяч или миллионов циклов обработки. Фактический результат зависит от геометрии детали и эффективности охлаждения, но принцип остается неизменным: меньшее время охлаждения обычно означает меньшую стоимость детали.
- Контролируйте процесс сушки смолы, чтобы избежать растекания, образования пузырьков и хрупкости деталей.
- Оптимизация конструкции затвора и вентиляционного отверстия позволит улучшить баланс заполнения.
- После стабилизации размеров сведите к минимуму ненужное время выдержки.
- Используйте каналы охлаждения, обеспечивающие равномерный отвод тепла.
Стабильные технологические окна зачастую ценнее, чем завышенные целевые показатели скорости.Процесс, который работает немного медленнее, но производит меньше брака, обычно обходится дешевле в целом. Именно поэтому опытные поставщики сосредотачиваются на возможностях процесса, а не просто рекламируют максимальную скорость работы оборудования.
Как выбрать поставщика, который позволит снизить общую стоимость проекта?
Правильный поставщик снижает затраты, предотвращая ошибки, а не экономя на качестве.При выборе поставщика для литья под давлением на заказ следует учитывать инженерную поддержку, сроки изготовления образцов, скорость связи и долгосрочную стабильность производства. Низкая цена от поставщика, который не может вносить изменения или поддерживать стабильность, редко бывает самым дешевым вариантом.
Для трансграничных проектов качество коммуникации и документации являются основными факторами, влияющими на стоимость. Четкие ответы на английском языке, быстрая проверка чертежей и дисциплинированный контроль изменений снижают вероятность внесения исправлений в последний момент. Это особенно важно для заказчиков, работающих с бытовой электроникой, корпусами бытовой техники или промышленными деталями, имеющих множество заинтересованных сторон.
Надежный поставщик должен уметь объяснить, откуда берутся затраты и где их можно сократить.Это включает в себя количество полостей, марку стали, стратегию литья под давлением, требования к отделке и предположения относительно упаковки. Если поставщик может предложить только цену, но не может объяснить инженерное обоснование, покупатель может столкнуться с неожиданностями позже.
- Перед началом изготовления пресс-формы запросите проверку DFM (проектирование с учетом технологичности конструкции).
- Подтвердите объем партии товара, а не только количество для первоначального заказа.
- Определите, какие поверхности являются декоративными, а какие — функциональными.
- После утверждения запросите процедуру управления изменениями для внесения правок.
- Сравните общую стоимость, включая оснастку, отбор образцов, брак и сроки выполнения заказа.
В проектах, объединяющих оснастку и производство в рамках единого рабочего процесса, часто снижаются затраты на координацию.Это объясняется тем, что одна команда отвечает за передачу проекта от этапа проектирования к этапу испытаний и серийного производства. Для покупателей, планирующих расширение модельного ряда в будущем, это также может упростить повторное использование проектных знаний в нескольких товарных группах.
Как снизить затраты в проектах по литью под давлением без ущерба для качества.
Наилучшая стратегия снижения затрат — это устранение потерь, а не ценности.Покупатели часто считают, что более низкая стоимость означает более низкое качество, но в случае литья под давлением на заказ может быть верно обратное. Когда конструкция, материал и оснастка согласованы, деталь становится проще в литье, проще в контроле качества и проще в сборке. Это снижает общую стоимость и одновременно повышает стабильность качества.
В случае корпусов электроники, защитных чехлов для бытовой техники, игрушек и промышленных компонентов практический подход заключается в классификации требований на обязательные и необязательные. Если какая-либо функция не улучшает функциональность, соответствие стандартам или критически важный для бренда внешний вид, ее можно упростить. Это может означать замену полированной скрытой поверхности на стандартную отделку или замену сложной конструкции на более простую с тем же удобством использования.
Наилучшие результаты в контроле затрат достигаются тогда, когда отделы закупок и проектирования анализируют одни и те же данные.Чертеж, образец, ожидаемый годовой объем, выбор смолы и эстетические стандарты должны оцениваться совместно. Если один из этих параметров изменится позже, модель расчета затрат также изменится.
| Зона принятия решений | Перед тем как давать ценовое предложение, спросите разрешения. | Экономический эффект | Риск, если его игнорировать |
|---|---|---|---|
| Объем | Годовой и пожизненный спрос | Выбор и амортизация инструмента | Неправильный класс пресс-формы |
| Появление | Видимые или скрытые поверхности | Стоимость отделки и полировки | Переплата за косметику |
| Сборка | Ручная или автоматизированная сборка | упрощение функций | Ненужные функции |
| Цепочка поставок | Доставка по городу или на экспорт | Логистика и упаковка | Задержки и расходы, связанные с ущербом |
Короче говоря, затраты на изготовление изделий методом литья под давлением по индивидуальному заказу снижаются, когда проект рассматривается как инженерная система, а не как отдельный заказ на покупку.Такой подход помогает командам снизить сложность инструментов, сократить время цикла и повысить процент выхода годной продукции с первого раза.
Часто задаваемые вопросы
Что является основным фактором, влияющим на стоимость при изготовлении изделий методом литья под давлением на заказ?
Как правило, наибольший фактор, влияющий на стоимость, — это сложность оснастки в сочетании со временем цикла.Подрезы, плотная обработка поверхности и длительное время охлаждения могут увеличить как первоначальную стоимость пресс-формы, так и себестоимость единицы продукции.
Как можно снизить затраты на литье под давлением, не меняя функциональные возможности детали?
Начните с упрощения DFM (проектирования для производства).Стандартизируйте толщину стен, устраните ненужные подрезы и ограничьте использование высококачественной отделки только видимыми участками.
Всегда ли использование более дешевой смолы — лучший способ снизить себестоимость производства пластмасс?
Нет.Использование более дешевой смолы может увеличить риск брака, деформации или разрушения, что в конечном итоге может обойтись дороже, чем использование более качественного технологического материала.
Всегда ли увеличение количества полостей снижает себестоимость единицы продукции?
Не всегда.Использование многогнездной оснастки снижает себестоимость единицы продукции только тогда, когда спрос достаточно высок, чтобы оправдать дополнительные инвестиции и сложность технического обслуживания.
Почему инструменты для создания прототипов иногда позволяют сэкономить деньги в долгосрочной перспективе?
Инструменты для создания прототипов снижают риск дорогостоящих ошибок проектирования.Они позволяют командам проверить соответствие, внешний вид и функциональность, прежде чем принимать решение о серийном производстве стали.
Какие вопросы следует задать поставщику перед утверждением пресс-формы?
Уточните информацию о DFM-моделировании, сроках поставки, доступности для технического обслуживания, совместимости смол и управлении изменениями.Эти факторы часто определяют реальную стоимость проекта.
Как мне понять, что моя деталь спроектирована с запасом прочности для литья под давлением?
Если чертеж содержит много переходов, резких смещений, толстых участков и требований к внешнему виду, не влияющих на функциональность, то, скорее всего, деталь будет стоить дороже, чем необходимо.
Дата публикации: 15 сентября 2026 г.