Введение
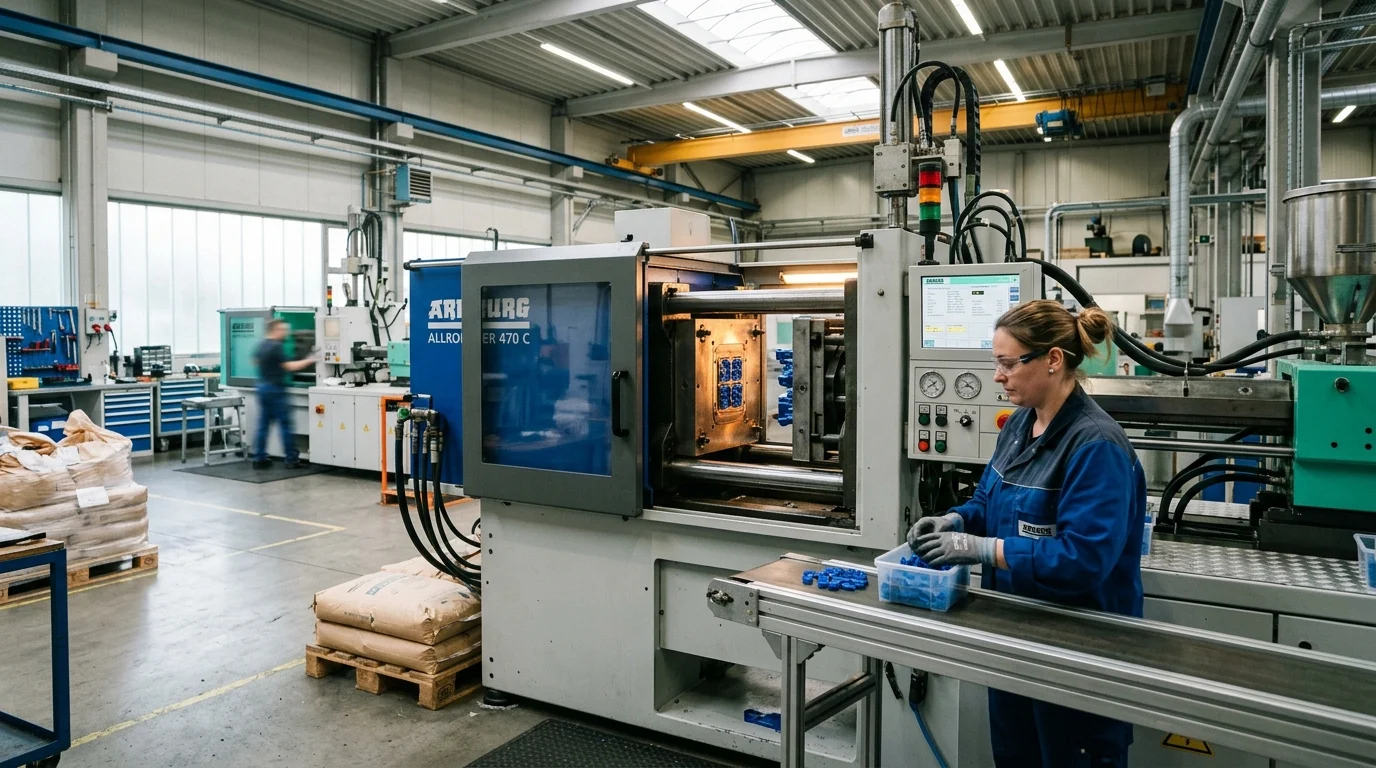
Выбор завода по литью пластмасс под давлением влияет не только на производство деталей: он определяет качество оснастки, себестоимость единицы продукции, сроки выполнения заказов и стабильность каждой отгрузки. Компетентный поставщик может помочь усовершенствовать конструкции с точки зрения технологичности, контролировать дефекты и масштабировать производство без нарушения графиков поставок, в то время как слабый поставщик может привести к дорогостоящим задержкам и проблемам с качеством. В этой статье рассматриваются практические критерии, наиболее важные при оценке завода, включая инженерную поддержку, возможности по изготовлению пресс-форм, системы контроля качества, экспертные знания в области материалов, производственные мощности и коммуникацию. В итоге вы получите четкую схему для сравнения поставщиков и выбора партнера, способного поддержать как запуск бизнеса, так и долгосрочный рост.
Почему важен правильный выбор завода по литью пластмасс под давлением
Партнерство спрофессиональный завод по литью пластмасс под давлениемВыбор производственного партнера — одно из самых важных решений, которые может принять компания-производитель оборудования. Он определяет не только физическую реализацию проекта, но и долгосрочную экономику производства, а также готовность продукта к выходу на рынок. Некомпетентный поставщик может сорвать запуск продукта, в то время как высококвалифицированный партнер ускоряет вывод продукции на рынок и обеспечивает бесперебойное масштабирование в соответствии с ростом бизнеса.
Влияние на общие затраты и качество продукции.
Финансовые последствия выбора правильного вариантазавод по литью пластмасс под давлениемСтоимость оснастки значительно выходит за рамки первоначальной сметы. Она представляет собой существенные капиталовложения, часто варьирующиеся от 10 000 долларов за простые одногнездные прототипные пресс-формы до более чем 100 000 долларов за сложные многогнездные производственные пресс-формы из закаленной стали. Опытный производственный партнер оптимизирует каналы охлаждения пресс-форм и литниковые системы, что может сократить время цикла на 15–20%. При производстве миллионов деталей экономия всего двух секунд за цикл приводит к значительному снижению затрат и повышению выхода годной продукции.
Бизнес-риски, связанные с выбором неправильного поставщика
И наоборот, сотрудничество с непроверенным поставщиком влечет за собой серьезные коммерческие риски. Заводы, не имеющие строгих механизмов контроля производственных процессов, часто испытывают проблемы с обеспечением стабильности качества, что приводит к уровню брака, превышающему 3%, и последующим узким местам в цепочке поставок. Помимо качества деталей, кража интеллектуальной собственности остается критической уязвимостью, если завод не соблюдает строгие правила неразглашения информации и не обеспечивает разграничение производства. Кроме того, производитель с плохим финансовым положением может столкнуться с неожиданным банкротством или блокировкой поставок сырья, что мгновенно остановит производственные линии и вызовет катастрофический дефицит товаров в пиковые сезоны розничной торговли.
Ключевые производственные возможности для оценки
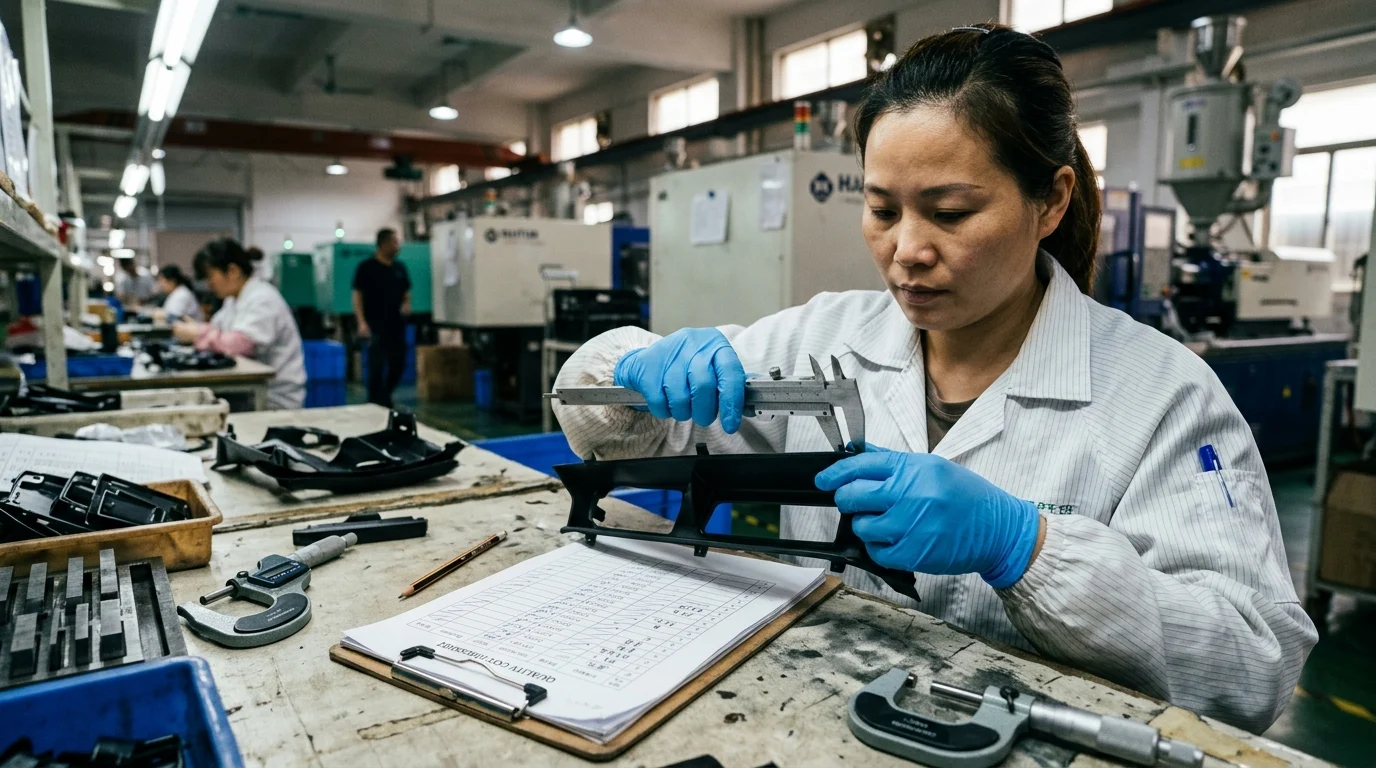
Тщательная оценка технической инфраструктуры завода отличает ведущих производителей от заурядных предприятий, работающих по контракту. Покупатели должны убедиться, что оборудование и инженерные ресурсы предприятия напрямую соответствуют конкретным требованиям ассортимента продукции.
Формование, оснастка, материалы и вспомогательные операции.
Основой любого производства методом литья под давлением является парк прессов. Оценкатоннаж машины— которые обычно варьируются от 50 тонн для небольших прецизионных компонентов до более чем 3000 тонн для крупных автомобильных облицовок — гарантируют, что завод сможет обрабатывать детали требуемых размеров. Кроме того, покупателям следует оценить системы обработки материалов, такие как осушители и автоматизированные смесители, которые имеют решающее значение для обработки конструкционных смол. Вторичные операции, включая ультразвуковую сварку, литье с закладными элементами и автоматизированную тампонную печать, также необходимы для производства полностью готовых изделий.продуктыбез привлечения сторонних субподрядчиков.
| тоннаж машин | Типичный диапазон веса детали | Примеры приложений |
|---|---|---|
| 50–150 тонн | 0,1 унции – 4 унции | Соединители, шестерни, медицинские клапаны |
| 200–400 тонн | 4 унции – 16 унций | Корпуса для бытовой электроники, мелкие инструменты |
| 500 – 1000 тонн | 1 фунт – 4 фунта | Панели бытовой техники, отделка салона автомобиля. |
| 1500+ тонн | 5 фунтов+ | Бамперы, большие складские бункеры, поддоны |
Инженерная поддержка и проектирование с учетом технологичности производства.
Наличие технической поддержки на ранних этапах является отличительной чертой профессионального поставщика.Обзоры проектирования с учетом технологичности производства (DFM).Это помогает выявлять проблемные геометрические формы до начала резки стали, экономя тысячи долларов на модификации инструмента. Квалифицированные инженеры устанавливают минимальные углы уклона от 1 до 2 градусов, чтобы предотвратить проблемы с выбросом деталей и обеспечить равномерность толщины стенок для уменьшения усадочных раковин и деформации. Этот этап совместной работы инженеров значительно сокращает время от первоначального проектирования до создания первого работоспособного прототипа.
Производственные мощности, техническое обслуживание и автоматизация
Стабильность объемов производства во многом зависит от производственных мощностей и технического обслуживания оборудования. Ведущие заводы отслеживают общую эффективность оборудования (OEE), стремясь к показателям выше 85% для обеспечения максимального времени безотказной работы. Графики профилактического обслуживания как литьевых прессов, так и пресс-форм имеют жизненно важное значение; пресс-форма, рассчитанная на 1 000 000 циклов впрыска, достигнет этого срока службы только при регулярной очистке и смазке. Кроме того, интеграция 3-осевой или 6-осевой робототехники для извлечения деталей минимизирует ошибки, связанные с человеческим фактором, и стандартизирует время цикла.
Системы качества и проверки соответствия требованиям
Технические возможности должны регулироваться строгими системами управления качеством. Профессиональное предприятие закладывает качество в сам производственный процесс, а не полагается на окончательную сортировку для выявления дефектных деталей.
Контроль качества, инспекция и отслеживаемость.
Для обеспечения высокого качества требуется специализированное метрологическое оборудование. Координатно-измерительные машины (КИМ) и системы оптического зрения проверяют, что сложные геометрические формы остаются в пределах жестких допусков, часто до +/- 0,05 мм. Прослеживаемость также имеет решающее значение; надежная система отслеживает каждую партию готовой продукции до конкретной партии смолы и оператора станка. В процессе производства стандарты допустимого уровня качества (AQL) — часто устанавливаемые на уровне AQL 1,0 для основных дефектов и 0,65 для критических допусков — определяют частоту отбора проб и строгость контроля, необходимые для выпуска партии.
Сертификация и соответствие нормативным требованиям
Соответствие нормативным требованиям служит объективной базой для оценки надежности завода. Обычные производственные предприятия должны иметь как минимум действующий сертификат ISO 9001. Специализированные отрасли требуют более строгого контроля, например, ISO 13485 для медицинских изделий или IATF 16949 для автомобильных компонентов. Покупатели также должны убедиться, что завод соблюдает экологические и химические нормы, такие как RoHS и REACH, гарантируя отсутствие запрещенных веществ в конечных пластиковых деталях. Проверка формальныхскачатьНаличие порталов и хранилищ документации для актуальных сертификатов является обязательным этапом комплексной проверки.
| Сертификация | Отраслевая направленность | Ключевое требование |
|---|---|---|
| ISO 9001 | Общее производство | Стандартизированные системы управления качеством |
| ISO 13485 | Медицинские изделия | Отслеживаемость, управление рисками и стерильный контроль |
| IATF 16949 | Автомобильная промышленность | Предотвращение дефектов и снижение вариативности в цепочке поставок. |
| ISO 14001 | Относящийся к окружающей среде | Сокращение отходов и управление воздействием на окружающую среду |
Использование системы оценки поставщиков для сравнения.
Для объективного сравнения нескольких объектов закупочные группы должны внедрить стандартизированный подход.система оценки поставщиковЭта матрица количественно оценивает эффективность работы завода по нескольким взвешенным категориям. Стандартное распределение может включать 40% на историю качества и процент дефектов, 30% на общую стоимость доставки, 20% на своевременную доставку и 10% на коммуникацию и техническую поддержку. Сводя субъективные впечатления к точным числовым показателям, покупатели могут уверенно обосновывать свои решения о закупках и сравнивать прогресс завода из года в год.
Коммерческий обзор и обзор цепочки поставок
Коммерческая структура, связывающая покупателя и завод, определяет финансовую целесообразность производственного цикла. Четкие контракты и надежные цепочки поставок так же важны, как и возможности физического формования.
Право собственности на оснастку, ценообразование и условия заказа.
Право собственности на оснастку часто становится предметом споров в договорах на литье под давлением. В контрактах должно быть четко указано, что покупатель сохраняет полное право собственности на пресс-форму и может передавать ее по своему усмотрению, предотвращая ситуации «заложника». Стандартные условия оплаты за оснастку обычно следуют структуре 50/30/20: 50% авансом, 30% после утверждения образцов T1 и 20% после окончательной проверки производственной партии. Кроме того, покупатели должны согласовать минимальные объемы заказа (MOQ). В то время как крупносерийный завод может потребовать MOQ в 50 000 единиц, специализированные производители, работающие по индивидуальному заказу, могут принимать заказы от 1000 единиц, хотя и по более высокой цене за единицу.
Устойчивость поставок и закупка сырья
Устойчивость цепочки поставок обеспечивает непрерывность производства во время макроэкономических потрясений. Заводы должны демонстрировать надежную работу.сети поставок сырьяВ частности, это касается высокоточных конструкционных смол, таких как PEEK или поликарбонаты, изготовленные по индивидуальному заказу. Лучшие в своем классе производители заключают соглашения о создании буферных запасов, поддерживая запасы сырья на 30-60 дней, чтобы защититься от внезапной нехватки нефтехимической продукции, забастовок в портах или проблем с доставкой.
Различия в логистике на внутреннем, прибрежном и шельфовом рынках.
Географическое расположение оказывает существенное влияние на логистику, сроки поставки и общую стоимость с учетом доставки. Производство за рубежом, как правило, предлагает более низкие цены за единицу продукции, но увеличивает время доставки до 4-6 недель морским транспортом, а также может повлечь за собой таможенные пошлины. Варианты производства в непосредственной близости от завода сокращают время доставки до 1-2 недель и упрощают посещение производственных площадок, в то время как внутреннее производство предлагает сроки доставки, измеряемые днями, и высокоэффективную коммуникацию. Покупатели должны рассчитывать общую стоимость с учетом доставки, включая фрахт, пошлины и стоимость капитала, связанного с запасами, а не полагаться исключительно на предложение завода на условиях Ex Works (EXW).
Как принять окончательное решение о поставщике
Переход от этапа оценки к окончательному партнерству требует практического подтверждения. Документальные проверки и первоначальные предложения должны быть подкреплены материальными доказательствами возможностей и четким пониманием долгосрочной ценности.
Этапы заводских проверок, отбора проб и квалификации.
Процесс квалификации включает в себя строгие требования.Аудиты заводов и систематический отбор пробПосле изготовления оснастки завод производит образцы T1 (первые пробные образцы). Они редко соответствуют всем требованиям к внешнему виду и размерам, но доказывают работоспособность пресс-формы под давлением. Последующие итерации T2 и T3 уточняют параметры процесса до получения разрешения на проверку первого образца (FAI). На этом этапе покупатели должны запрашивать данные статистического контроля процесса; индекс производительности процесса (Cpk) больше 1,33 указывает на то, что процесс литья под давлением на заводе стабилен и способен оставаться в пределах заданных параметров во время массового производства.
Баланс цены, технических характеристик и долгосрочной надежности.
В конечном итоге, окончательное решение требует баланса между первоначальной ценой, техническим соответствием и долгосрочной надежностью. Сосредоточение внимания исключительно на самом низком предложении — это хорошо известная ловушка в сфере закупок. Поставщик, предлагающий цену на единицу продукции на 10% ниже, в конечном итоге может обойтись бизнесу на 20% дороже из-за чрезмерных простоев, высокого процента брака и задержек с запуском продукции. Комплексная оценка инженерных возможностей завода, систем управления качеством и коммерческой прозрачности позволяет командам разработчиков оборудования найти производственного партнера, способного масштабироваться вместе с их бизнесом в течение многих лет.
Дополнительная информация:
Основные выводы
- Наиболее важные выводы и обоснование для завода по производству пластмасс под давлением.
- Технические характеристики, соответствие стандартам и проверки рисков, которые стоит проверить, прежде чем принимать решение.
- Практические шаги и предостережения, которые читатели могут применить немедленно.
Часто задаваемые вопросы
Какими возможностями должен обладать профессиональный завод по литью пластмасс под давлением?
Проверьте диапазон тоннажа пресса, наличие собственной оснастки, поддержку DFM, оборудование для обработки материалов инженерного класса, а также вторичные операции, такие как литье с закладными элементами или печать.
Почему анализ DFM важен перед началом производства пресс-форм?
Технология DFM позволяет выявлять проблемы с уклоном, толщиной стенок и выталкиванием на ранних стадиях, сокращая объем доработок пресс-форм, дефекты и задержки еще до начала резки стали.
Как проверить систему контроля качества на заводе?
Поинтересуйтесь оборудованием для контроля качества, внутрипроизводственными проверками, отслеживаемостью продукции, данными о проценте брака, а также тем, осуществляется ли контроль качества на этапе производства, а не только на этапе окончательной сортировки.
Какие производственные факторы оказывают наибольшее влияние на себестоимость и сроки поставки?
Наиболее важными факторами являются время цикла, конструкция пресс-формы, техническое обслуживание, автоматизация и время безотказной работы. Эффективное охлаждение и стабильные процессы снижают себестоимость единицы продукции и повышают надежность поставок.
На что покупателям следует обращать внимание на сайте nbpm-plastic.com при оценке поставщика?
Ознакомьтесь со страницей «О нас», информацией о тоннаже оборудования и ассортименте продукции, загружаемыми ресурсами по проектированию с учетом технологичности производства (DFM), а также с тем, включают ли услуги изготовление оснастки, литье и отделку на одном заводе.
Дата публикации: 12 июня 2026 г.