Введение
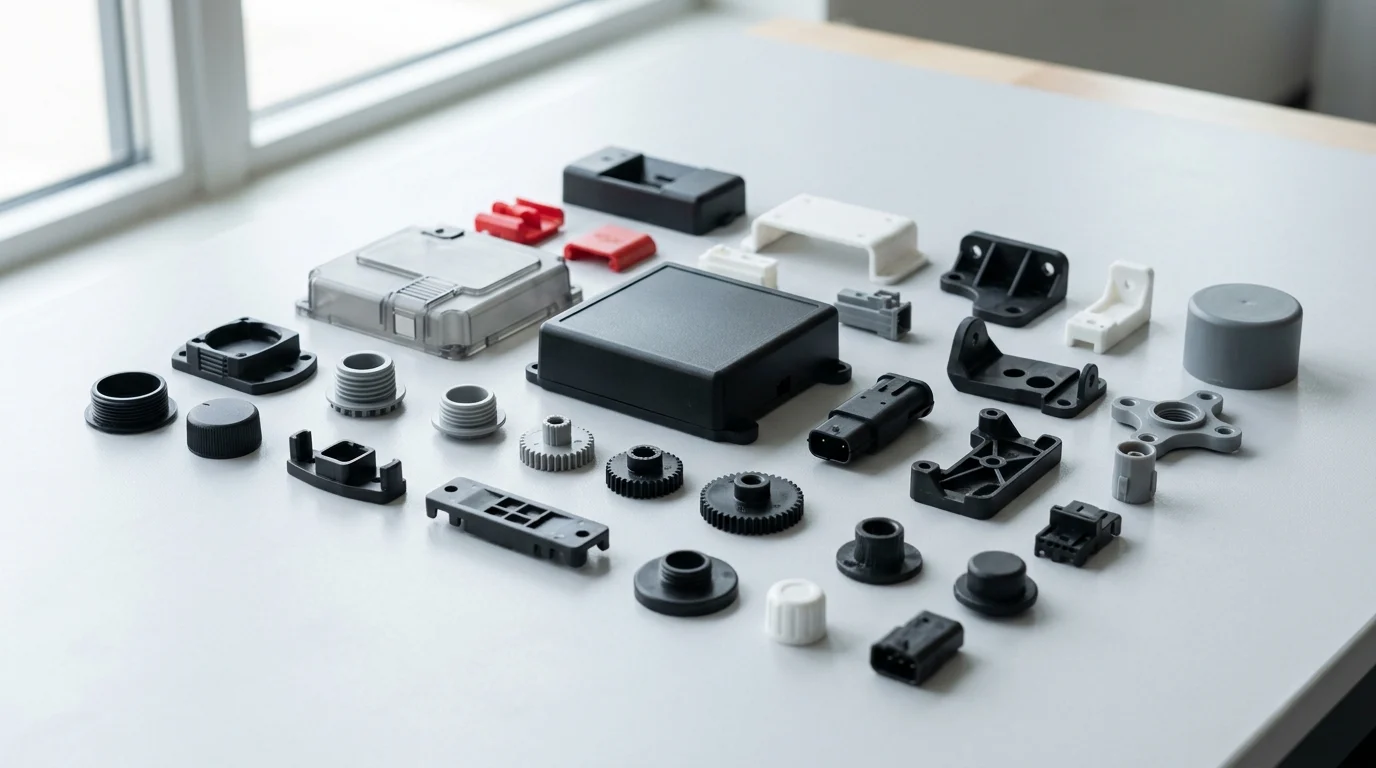
В сфере потребительской электроники успех продукта зависит как от качества производства, так и от дизайна. Услуги OEM-производства по литью пластмасс помогают брендам превращать сложные корпуса, внутренние рамы и декоративные детали в высокопроизводительные компоненты, готовые к выпуску, с точностью, скоростью и стабильностью, необходимыми для современных запусков. Они также снижают затраты на инвестиции в оснастку, контроль процесса и масштабирование, позволяя производителям устройств сосредоточиться на проектировании, программном обеспечении и выборе времени выхода на рынок. В этой статье объясняется, почему OEM-производство по литью имеет значение, где оно приносит наибольшую пользу и как оно способствует ускорению разработки, улучшению качества сборки и отделки, а также более надежному массовому производству.
Почему литье пластмасс под давлением имеет значение для потребительской электроники?
Индустрия потребительской электроники работает под постоянным давлением, требующим создания инновационных, эстетически привлекательных и высокофункциональных устройств. Для достижения массового рынка производители в значительной степени полагаются на специализированные разработки.Формование пластика OEMУслуги. Производство высококачественных корпусов, внутренних шасси и конструктивных элементов требует точного исполнения, часто в объемах, превышающих 100 000 единиц в месяц. Аутсорсинг этих возможностей позволяет производителям электроники сосредоточиться на основных компетенциях, таких как разработка программного обеспечения и архитектура оборудования, одновременно используя капитальное оборудование и ресурсы.специализированная экспертиза производственных партнеров.
Короткие производственные циклы и давление при запуске продукта
Для потребительской электроники характерны крайне короткие жизненные циклы продукции, часто составляющие от 6 до 12 месяцев для таких устройств, как смартфоны, носимые устройства и аудиопериферия. Такая скорость производства практически не оставляет места для задержек. OEM-партнеры снижают риски, связанные с задержкой сроков, за счетпроцессы быстрого изготовления оснасткии параллельное проектирование. Благодаря использованию стандартизированных оснований пресс-форм и автоматизированной обработки на станках с ЧПУ, ведущие производители пресс-форм могут поставлять образцы T1 (первые испытания) всего за 15-20 дней. Такая быстрая обработка заказов имеет решающее значение для соблюдения жестких сроков запуска в розничную продажу и удовлетворения сезонного потребительского спроса.
Качество корпуса, подгонка деталей и отделка.
Физический корпус является основным интерфейсом между пользователем и устройством, поэтому структурная целостность и эстетическое совершенство не подлежат обсуждению. В современных электронных сборках часто используются защелкивающиеся соединения, требующие допусков по размерам до ±0,05 мм для предотвращения скрипа, зазоров или разрушения конструкции при испытаниях на падение. Услуги по литью под давлением, предоставляемые производителями оригинального оборудования (OEM), используют научные принципы литья для оптимизации потока расплава полимера, скорости охлаждения и давления упаковки. Такой уровень контроля минимизирует деформацию и гарантирует безупречное соединение многокомпонентных узлов сразу после извлечения из пресс-формы.
Влияние бренда и восприятие пользователей
Воспринимаемая ценность устройства неразрывно связана с его тактильными и визуальными характеристиками. Премиальная потребительская электроника использует специализированные виды обработки поверхности — такие как текстуры VDI 3400, полировка SPI A-1 с высоким глянцем или мягкое на ощупь литье — чтобы выделиться на переполненном рынке. Некачественное литье, приводящее к видимым сварным швам, усадочным раковинам или облою, немедленно снижает премиальный статус бренда. Специализированные партнеры по литью обладают передовой оснасткой и системами контроля процессов, необходимыми для стабильного выполнения этих высококачественных косметических требований на сотнях тысяч единиц продукции.
Основные требования к литью пластмасс под давлением для OEM-производителей
Переход от цифрового CAD-файла к физическому компоненту требует глубокого понимания полимерной науки и машиностроения. Производители изделий из пластмассы, работающие по OEM-модели, должны учитывать сложные геометрические требования, одновременно управляя усилиями смыкания деталей, которые обычно варьируются от 50 до более чем 1500 тонн. Выполнение основных требований к потребительской электронике требует тщательного отслеживания материалов, передовой конструкции пресс-форм и возможности обработки интегрированных компонентов.вторичные операции.
Требования к производительности бытовой электроники
Электронные компоненты работают в сложных условиях, требующих использования пластмасс, способных выдерживать локальное нагревание, воздействие химических веществ и физические удары. Многие устройства должны соответствовать строгим стандартам безопасности, что обуславливает необходимость использования смол с огнестойкостью UL94 V-0. Кроме того, внутренние компоненты корпуса часто требуют использования стеклонаполненных полимеров для придания жесткости или специальных добавок для экранирования от электромагнитных помех (ЭМП), что гарантирует соответствие устройства протоколам испытаний на излучение FCC или CE.
Выбор материалов, проектирование пресс-форм и контроль допусков.
Синергия между поведением материала и архитектурой пресс-формы определяет качество конечной детали. Распространенные полимерные материалы для потребительской электроники, такие как поликарбонат (ПК), акрилонитрилбутадиенстирол (АБС) и смеси ПК/АБС, обладают уникальными показателями усадки и тепловыми свойствами. Инженеры-технологи должны проектировать пресс-формы с конформными каналами охлаждения для управления этими тепловыми процессами, обеспечивая равномерное охлаждение и время цикла менее 30 секунд. Для прецизионных внутренних компонентов, таких как крепления объективов камер, производители пресс-форм должны соблюдать микродопуски ±0,02 мм.
| Материал | Ключевые свойства | Типичное применение CE |
|---|---|---|
| Смесь поликарбоната и АБС-пластика | Высокая ударопрочность, превосходная эстетическая отделка. | Корпуса для ноутбуков, чехлы для смартфонов |
| ТПУ (термопластичный полиуретан) | Гибкость, приятное на ощупь покрытие, износостойкость | Ремешки для ношения, литые рукоятки |
| Нейлон, армированный стекловолокном (PA66+GF) | Исключительная жесткость конструкции, высокая термостойкость | Внутреннее шасси, несущие кронштейны |
Объем производства и ожидания покупателей
Производители потребительской электроники ожидают от своих партнеров-производителей поставки полностью готовых узлов и деталей, а не необработанных формованных изделий. Это требует широкого спектра производственных операций, включающих такие вторичные процессы, как ультразвуковая сварка, термофиксация, тампонная печать и УФ-покрытие. Кроме того, покупатели должны согласовывать свои объемы производства с производственными мощностями поставщика. Хотя массовое производство обеспечивает самую низкую цену за единицу продукции, для заказных OEM-проектов обычно требуются минимальные объемы заказа (MOQ) от 5000 до 10000 единиц, чтобы эффективно амортизировать затраты на переналадку.
Изготовление деталей на заказ (OEM) против других вариантов поставок.
Компаниям-производителям оборудования необходимо тщательно оценивать свою производственную стратегию для оптимизации распределения капитала и повышения оперативной гибкости. Хотя некоторые крупные производители имеют собственные цеха литья под давлением, подавляющее большинство брендов потребительской электроники полагаются на услуги сторонних OEM-производителей. Понимание финансовых и операционных компромиссов между внутренним производством, партнерством с OEM-производителями и методами мелкосерийного прототипирования имеет важное значение для поддержания конкурентоспособной рентабельности. Создание одной автоматизированной ячейки литья под давлением может потребовать капитальных затрат (CapEx) свыше 250 000 долларов, что делает аутсорсинг весьма привлекательной альтернативой.
Формование по заказу производителя против собственного производства
Создание собственного цеха по литью пластмасс требует значительных инвестиций в оборудование, инфраструктуру и квалифицированный персонал. Для большинства производителей бытовой электроники это представляет собой неэффективное использование капитала, который мог бы быть направлен на исследования и разработки. Партнерство с известным OEM-производителем обеспечивает немедленный доступ к современному оборудованию и высококвалифицированным инженерам. Как подробно описано на сайте опытного поставщикастраница "О нас"Благодаря наличию специализированного цеха литья под давлением, достигается экономия за счет масштаба производства, поскольку он берет на себя накладные расходы, связанные с круглосуточным производством, техническим обслуживанием и системами контроля качества, которые легли бы бременем на плечи компании, пытающейся производить литье под давлением собственными силами.
Ключевые компромиссы в отношении стоимости, скорости и управляемости.
Решение об использовании OEM-литья зависит от баланса между первоначальными инвестициями, себестоимостью единицы продукции и скоростью производства.
| Модель закупок | Первоначальные затраты на настройку | Себестоимость единицы продукции (при заданном объеме производства) | Масштабируемость и скорость |
|---|---|---|---|
| Собственное формование | Чрезвычайно высокая цена (более 1 млн долларов) | Низкий | Высокий, но требует внутреннего масштабирования капитальных затрат. |
| OEM-производство по литью пластмасс под давлением | Средний и высокий уровень (инструментарий) | Очень низкий | Отлично; быстрое масштабирование за счет производственных мощностей поставщика. |
| 3D-печать / Литье из полиуретана | Низкий | Очень высокий | Низкий уровень; строго ограничен прототипированием или мелкосерийным производством. |
Как сравнить модели закупок
Для сравнения моделей закупок необходим всесторонний анализ общей стоимости владения (TCO). Хотя быстрое прототипирование экономически выгодно для первых 100 единиц, экономика единицы продукции быстро меняется на противоположную по мере роста спроса. Точка безубыточности между мягкой оснасткой (алюминиевые формы для производства мостов) и формами из закаленной стали (SPI Class 101) обычно достигается при объеме производства от 10 000 до 25 000 единиц. Партнеры-производители оригинального оборудования помогают в этом переходе, предлагая масштабируемые стратегии оснастки, позволяя брендам начинать с более дешевой оснастки для мостов, прежде чем переходить к использованию высокополостей стальных форм для массового производства.
Управление рисками в сфере качества, соответствия нормативным требованиям и цепочки поставок.
Управление глобальной цепочкой поставок потребительской электроники включает в себя знание сложных нормативных требований и минимизацию финансовых рисков, связанных с дефектной продукцией. Одна партия корпусов, не соответствующих спецификациям, может остановить всю сборочную линию, что приведет к срыву поставок и каскадным финансовым потерям. Ведущие производители OEM-продукции внедряют строгие системы управления качеством, разработанные для снижения уровня дефектов ниже 500 частей на миллион (ppm), обеспечивая предсказуемый и соответствующий требованиям поток материалов.
Требования регулирующих органов и клиентов
Бытовая электроника подпадает под действие строгих экологических норм и правил безопасности во всем мире. Партнеры по OEM-производству, занимающиеся литьем под давлением, должны обеспечивать полную отслеживаемость всех сырьевых материалов для соблюдения таких директив, как RoHS (ограничение использования опасных веществ) и REACH. Использование контрафактных или не соответствующих требованиям смол может привести к отзыву продукции или запрету на импорт. Производители полагаются на своих партнеров по литью под давлением в вопросах обеспечения полной отслеживаемости.Технические характеристики материалов и сертификаты. Ссылка на официального представителязагружаемые технические характеристикиДокументация, подтверждающая соответствие требованиям, является стандартным требованием в процессе квалификации поставщика.
Техническое обслуживание инструмента и предотвращение дефектов
Долговечность и стабильность качества деталей, изготовленных методом литья под давлением, напрямую зависят от состояния оснастки. Для массового производства бытовой электроники требуются пресс-формы класса SPI 101, изготовленные из закаленной стали, что гарантирует срок службы более 1 000 000 циклов. Однако даже самые высококачественные пресс-формы требуют тщательного профилактического обслуживания. Ведущие OEM-партнеры внедряют строгие графики технического обслуживания — очистку вентиляционных отверстий, смазку выталкивающих штифтов и проверку каналов охлаждения — для предотвращения образования облоя, неполного заполнения формы и других дефектов, возникающих из-за износа оснастки.
Аудиты поставщиков, пилотные запуски и показатели качества.
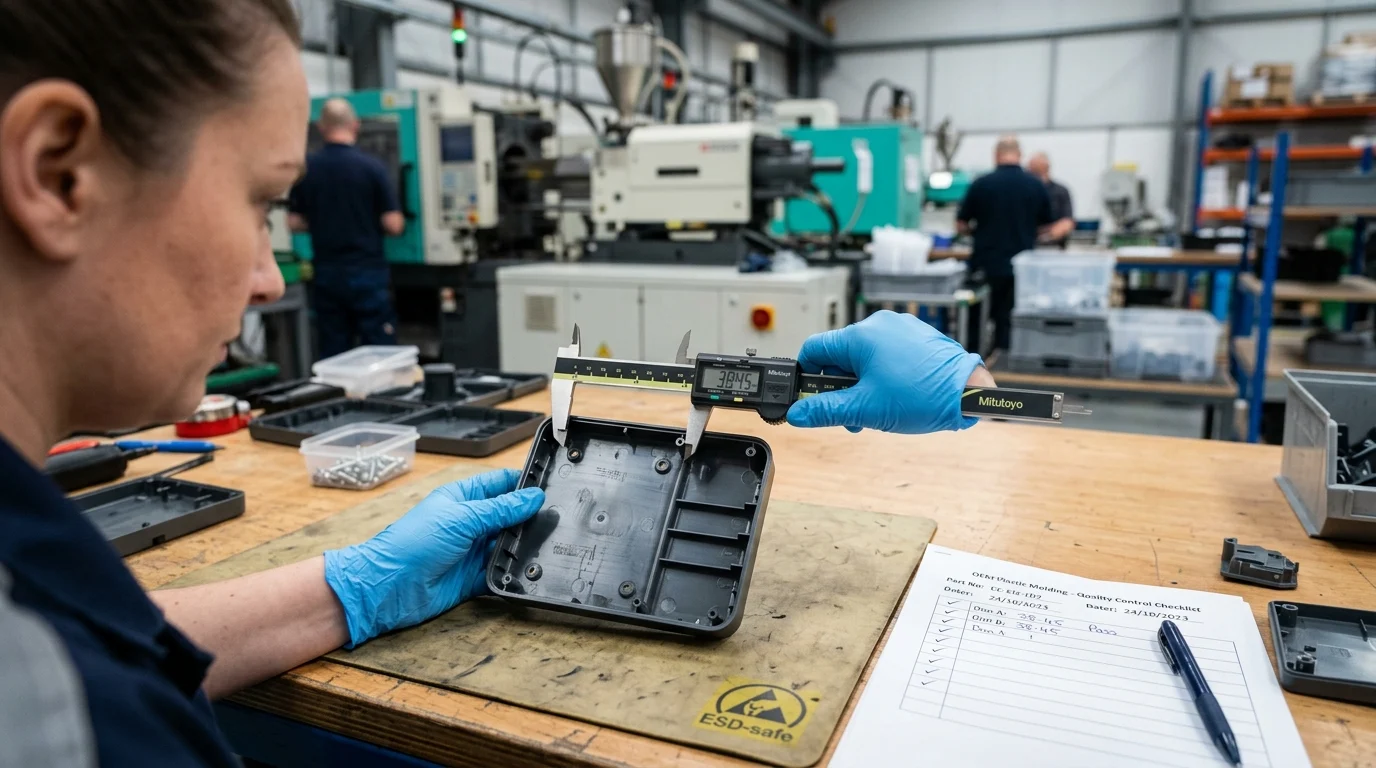
Для снижения рисков необходим структурированный подход к проверке качества до начала массового производства. Это включает в себя этапы инженерной проверки, проверки конструкции и производственных испытаний (EVT/DVT/PVT). В ходе этих пилотных запусков производители пресс-форм предоставляют отчеты о проверке первого образца (FAI), чтобы убедиться, что все критические размеры соответствуют спецификациям CAD. Кроме того, для отслеживания стабильности производства используется статистический контроль процессов (SPC), при этом производители ожидают, что индекс производительности процесса (Cpk) будет больше 1,33, чтобы гарантировать высокую воспроизводимость процесса литья и статистически низкую вероятность возникновения дефектов.
Как выбрать подходящего партнера по OEM-производству в области литья пластмасс под давлением
Успех потребительской электроники неразрывно связан с возможностями её производственных партнёров. Выбор правильного OEM-поставщика услуг по литью пластмасс — это не просто решение о покупке; это стратегическое взаимодействие, влияющее на качество продукции, сроки выхода на рынок и долгосрочную прибыльность. Покупатели должны смотреть дальше первоначальных ценовых предложений и оценивать поставщиков на основе операционной устойчивости, технологических возможностей и подтвержденного опыта своевременной доставки, превышающего 98%.
Критерии квалификации поставщиков
Тщательная квалификация поставщика начинается с количественной оценки инфраструктуры производителя литьевых форм. Ключевые критерии включают диапазон доступных тоннажей литьевых машин, который определяет размер и сложность производимых деталей. Покупатели должны проверить наличие сертификатов ISO 9001 по управлению качеством и, если применимо, ISO 14001 по управлению окружающей средой. Кроме того, оценка способности поставщика выполнять вторичные операции собственными силами — такие как автоматизированные линии покраски или роботизированная сборка — снижает логистические сложности и минимизирует риск повреждения при транспортировке между несколькими субподрядчиками.
Пошаговый процесс оценки
Процесс оценки должен представлять собой систематическую последовательность от запроса информации (RFI) до запроса предложений (RFP), кульминацией которой являются выездные или виртуальные аудиты. Важным этапом этого процесса являетсяанализ технологичности производства (DFM)Высококвалифицированный OEM-партнер будет заблаговременно анализировать CAD-модели для выявления потенциальных проблем литья, таких как толстые участки, склонные к образованию усадочных раковин или подрезов, требующих дорогостоящих направляющих механизмов. Тщательное сотрудничество в рамках DFM (проектирование для производства) может, как правило, снизить производственные затраты на 15–30%, одновременно улучшая качество деталей и сокращая время цикла.
Долгосрочная стратегическая целесообразность
Брендам потребительской электроники необходимо отдавать приоритет долгосрочной стратегической целесообразности, а не краткосрочной экономии. Это включает в себя оценку способности поставщика бесперебойно масштабировать операции по мере роста спроса на продукцию. Географическое расположение играет жизненно важную роль в устойчивости цепочки поставок, влияя на сроки доставки, стоимость фрахта и тарифную нагрузку. Кроме того, надежные протоколы защиты интеллектуальной собственности (ИС), включая безопасную передачу данных и разграниченные производственные зоны, имеют решающее значение при производстве фирменного оборудования. Установление прочного и прозрачного партнерства гарантирует, что как бренд, так и OEM-производитель будут согласованы в преодолении динамичных вызовов рынка потребительской электроники.
Дополнительная информация:
Основные выводы
- Наиболее важные выводы и обоснование для OEM-производства в области литья пластмасс под давлением
- Технические характеристики, соответствие стандартам и проверки рисков, которые стоит проверить, прежде чем принимать решение.
- Практические шаги и предостережения, которые читатели могут применить немедленно.
Часто задаваемые вопросы
Почему производителям электроники следует пользоваться услугами OEM-производителей по литью пластмасс под давлением?
Технология литья под давлением (OEM) ускоряет сроки запуска, обеспечивает контроль качества в больших масштабах и снижает риски, связанные с оснасткой и производством корпусов, шасси и прецизионных внутренних деталей.
Какие материалы обычно используются для изготовления пластиковых деталей бытовой электроники?
PC/ABS обычно используется для корпусов, TPU — для мягких на ощупь рукояток или ремешков, а нейлон, армированный стекловолокном, — для жестких внутренних кронштейнов и деталей шасси.
Насколько быстро производители пресс-форм могут изготовить первые тестовые образцы?
Благодаря быстрому изготовлению оснастки и параллельному проектированию, опытные поставщики часто могут изготовить образцы T1 примерно за 15–20 дней, в зависимости от сложности детали.
Какие допуски наиболее важны при литье под давлением бытовой электроники?
Для деталей, устанавливаемых с защелкой, и декоративных элементов часто требуется погрешность около ±0,05 мм, в то время как для прецизионных компонентов, таких как крепления объективов, может потребоваться более жесткий контроль, близкий к ±0,02 мм.
Что следует уточнить покупателям у поставщика пластиковых изделий, работающего по схеме OEM, такого как NBPM Plastic?
Перед началом серийного производства проверьте возможности оснастки, отслеживаемость материалов, внешний вид изделия, контроль допусков и поддержку вторичных операций или сборки узлов.
Дата публикации: 12 июня 2026 г.